


Kas jādara, ja uz plata{0}}formāta laminatora parādās gaisa burbuļi?
Jul 13, 2026
Atstāj ziņu
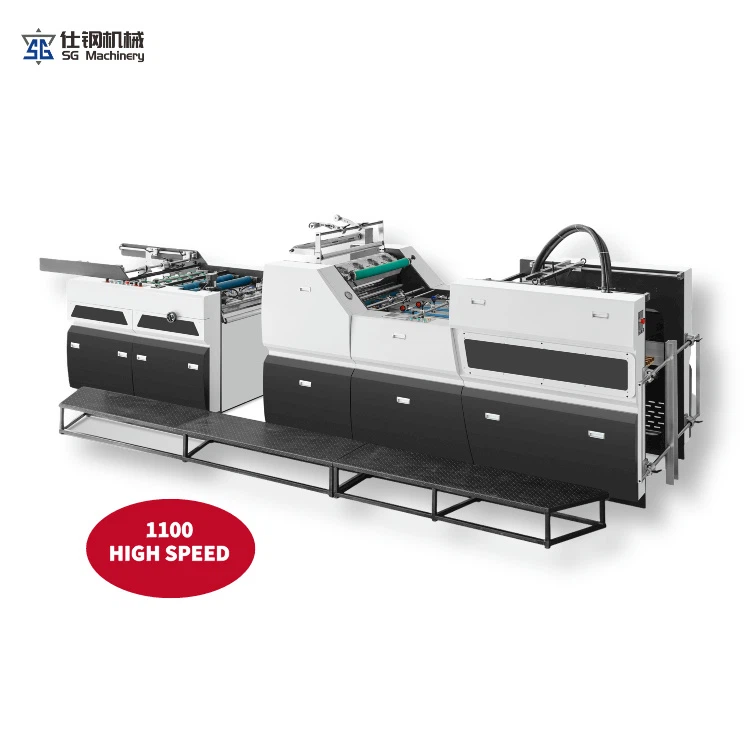
Plaša platuma laminēšanas mašīnas tiek plaši izmantotas reklāmas drukāšanā, lokšņu metāla apstrādē, poligrāfijas iepakojumā un citās nozarēs, galvenokārt liela izmēra materiālu laminēšanai un aizsargājošai apstrādei. Ikdienas ražošanas procesā visbiežāk sastopamā kvalitātes kļūda ir burbuļu parādīšanās laminētajos izstrādājumos. Burbuļu izmērs un sadalījums nav vienāds, ne tikai ietekmē produkta izskata gludumu, bet arī vēlākā stadijā rada deformācijas, dekoltē un mitruma deformācijas problēmas, kas tieši samazina produkta iznākuma līmeni. Liela plēves burbuļa problēmu neizraisa viens faktors, bet tā ir sadalīta četrās galvenajās kategorijās: iekārtu atteice, darbības process, materiālu problēmas un vides faktori. Mērķtiecīga pārbaude un labošana var efektīvi atrisināt problēmu. Šeit ir sniegts sīkāks ieskats, kāpēc un kā to ārstēt.
1, iekārtas darbības traucējumi izraisa burbuļus un šķīdumus.
Iekārtas neparastais stāvoklis ir galvenais aparatūras cēlonis burbuļu veidošanās plašā plēvē, kas galvenokārt ir koncentrēta trīs galvenajās daļās: gumijas veltnī, spiediena un temperatūras kontrolē. Pirmkārt, tur ir laminētais gumijas veltnis. gumijas rullīšu virsmas nodilums, novecošanās, nevienmērīga, pielīp pie netīrumiem un piemaisījumiem, kā rezultātā veltņa virsmas spiediena sadalījums ir nevienmērīgs. Laminēšanas laikā materiāls slikti saķeras, un spraugā paliekošais gaiss veido burbuļus. Tajā pašā laikā deformācijas gumijas veltnis un kreisās un labās puses nevienmērīgums radīs nevienmērīgu platā materiāla spriegumu, viegli parādīšos lielus vaļīgu burbuļu laukumus.
Lai atrisinātu šo problēmu, regulāri jātīra gumijas rullīša virsma, jāizmanto profesionāls tīrīšanas līdzeklis, lai noņemtu atlikušo līmi, putekļus un netīrumus, nopulētu un salabotu nelielus nobrāzumus, kā arī savlaicīgi jānomaina novecojušie un deformētie gumijas rullīši. Otrkārt, neparastais laminēšanas spiediens ir galvenais lielu gaisa burbuļu cēlonis, jo kopējais spiediens ir pārāk zems un spiediens nav vienmērīgs no vienas puses uz otru, tādējādi apgrūtinot gaisa pilnīgu izvadīšanu starp membrānas materiālu un pamatni. Lai pakāpeniski pielāgotu spiedienu atbilstoši aprīkojuma standartam, pārliecinieties, ka spiediens gumijas veltņa kreisajā un labajā pusē ir vienāds un spēks uz platā materiāla vidu un malu ir vienāds. Spiedienam jābūt pilnībā pielipušam, un tam nevajadzētu saburzīt vai pūšļus.
Visbeidzot, temperatūras kontroles sistēma nedarbojās. Ja temperatūra ir pārāk zema, tas novedīs pie slāņainā līmējošā slāņa kušanas, kā rezultātā vājinās blīvējums, veidojas burbuļi; pārāk augsta temperatūra novedīs pie membrānas materiāla izstiepšanas deformācijas, kā rezultātā veidojas slāņaini līmes burbuļi, veidojot dobus burbuļus. Iekārtas temperatūras kontroles parametri ir jākalibrē un temperatūra jāpielāgo atbilstoši plēves materiālam, lai nodrošinātu precīzu temperatūras kontroli un vienmērīgu sildīšanu.
2, nepareizs darbības process, kā rezultātā rodas burbuļi un risinājumi.
Nepareiza atkļūdošana un ne{0}}standarta darbības operatori ir galvenie cilvēku izraisītie-faktori, kas rada biežas ražošanas problēmas ar burbuļiem. Plaša-spektra plēves pārklājumam ir nepieciešams ārkārtīgi liels padeves ātrums un padeves metode. Ja padeves ātrums ir pārāk liels, savienojuma ātrums starp plēves materiālu un substrātu būs lielāks par izplūdes ātrumu. Ja gaiss netiek laicīgi izvadīts, var uzkrāties un veidoties burbuļu grupa, kas strauji svārstās un iestrēgst materiālu, izraisot lokālā gaisa iesprostošanos un neregulāru burbuļu veidošanos.
Ikdienas darbībā ievērojiet maza ātruma un gluduma principu. Atkļūdojot jaunu iekārtu vai nomainot ražošanas materiālu, plēves pārklājums vispirms tiek pārbaudīts ar mazu ātrumu, lai nodrošinātu vienmērīgu, bez burbuļu{1}}izplūdes, un pēc tam tiek regulēts nemainīgā ātrumā, lai nodrošinātu vienmērīgu padevi visa procesa laikā. Tajā pašā laikā, ja padeve nav izlīdzināta, iepriekšējais materiāls ir nelīdzens, substrāts saburzās, nobīdās, apņems arī lielu gaisa daudzumu, radot burbuļus. Pirms ekspluatācijas pamatne ir jāizklāj līdzenai un jāsaskaņo ar padeves atsauci, lai nodrošinātu, ka plēves materiāls ir paralēls pamatnei un pielīp tai, kā arī lai novērstu izmežģījumu un grumbu veidošanos padeves laikā. Turklāt pēc plēves pārklājuma pabeigšanas gatavo produktu pārbauda savlaicīgi. Ja tiek atrasti nelieli burbuļi, tos var izvēdināt un labot augstā temperatūrā, izmantojot īpašu skrāpi. Lielas platības laukuma burbuļi jāpārklāj.
3. Materiālās problēmas un risinājumi burbuļu veidošanai.
Arī pašas plēves un substrāta kvalitāte var izraisīt burbuļu bojājumus plēves pārklājumā. Uz laminētas plēves materiāla, no vienas puses, slikta kvalitāte, nevienmērīgs biezums, nevienmērīgs koloidālais pārklājums, sliktas stiepes īpašības un adhēzija, viegli veidojamas savienošanas spraugas un burbuļi laminēšanas procesā; ja plēves materiāls tiek uzglabāts pārāk ilgi, tas kļūs mitrs un deģenerēsies, adhezīvā slāņa sabojāšanās, var parādīties arī slikta adhēzija, pūslīšu veidošanās, dekolonizācija utt. Lai izmantotu kvalificētus un prasībām atbilstošus plēves materiālus, klasificētu glabāšanu, mitrumu un putekļus, lai novērstu plēves materiālu, kam beidzies derīguma termiņš, bojātu, zemākas kvalitātes plēves materiālu izmantošanu.
No otras puses, galvenais faktors ir arī pamatnes virsmas neatbilstība. Putekļi, daļiņas, traipi, mitrums, netīrumi, mitrums uz platas plāksnes virsmas, aerosola krāsa u.c. pēc laminēšanas veidos burbuļus un baltus plankumus. Pirms lietošanas pamatnes virsma ir rūpīgi jānotīra, lai nodrošinātu, ka pamatne ir tīra, sausa, līdzena, bez putekļiem, ūdens un eļļas traipiem, kā arī lai izvairītos no piemaisījumiem un burbuļiem tās rašanās vietā. Tajā pašā laikā ir nepieciešams iepriekš apgriezt nelīdzenas, bojātas un deformētas pamatnes, lai izvairītos no burbuļu veidošanās nepietiekamas adhēzijas dēļ.
4. Burbuļus izraisošie vides faktori un preventīvie pasākumi.
Plēves plēves pārklājuma apstrādei nepieciešama augsta ražošanas vide, augsts mitrums, pārmērīgi putekļi un liela temperatūras starpība radīs plēves burbuļus. Gaisa mitrums darbnīcā ir augsts, un substrātam un membrānai ir ūdens tvaiku adsorbcijas efekts. Pēc pārklāšanas tie tiek noslēgti starpslānī un kondensējas burbuļos; putekļi lido darbnīcā un daļiņas pielīp materiāla virsmai, veidojot burbuļiem līdzīgus punktus pēc pārklājuma.
Ikdienas ražošanā ir jākontrolē darbnīcas vide, jāuztur vieta sausā un vēdināmā, jāuztur mitrums standarta diapazonā, jāsamazina apšuvums vai jāieslēdz mitrināšanas iekārtas mitrā un mitrā laikā, regulāri jātīra darbnīcas vide, jāuztur darba vieta tīra un jāsamazina putekļu saķere. Tajā pašā laikā izvairieties no darba vidē ar pārmērīgu temperatūras starpību, lai novērstu plēves materiāla termisko izplešanos un saraušanos, novērstu adhezīvā slāņa neparastu sacietēšanu un novērstu adhēzijas burbuļu rašanos.
5, Kopsavilkums un ikdienas profilakses punkti
Noslēgumā jāsaka, ka ir četri galvenie burbuļu veidošanās iemesli plašās plēves laminēšanas iekārtās: aprīkojums, process, materiāls un vide. Galvenais risinājums ir "izplūdes vienmērīgums, cieša sadarbība, materiālu atbilstība un vides atbilstība". Ikdienas ražošanā iekārtas regulāri jātīra un jāuztur, precīzi jānoregulē spiediens un temperatūra, jāregulē plēves pārklājuma darbības process, stingri jākontrolē materiālu kvalitāte un pamatnes tīrīšana, kā arī jāoptimizē ražošanas vide. Dažādu uzdevumu iepriekšēja-apstrāde var ievērojami samazināt burbuļu defektus un uzlabot plato-plēvju izstrādājumu plakanumu, estētiku un ražīgumu.